
电话:400-9969-506
QQ:2741116952
邮箱:hongsen@hongszg.com
地址:深圳市龙华区龙华街道清湖社区清湖村宝能科技园12栋6层A座
冷轧乳化液废水能不能稳定达标,先看两件事:适用标准与考核位置有没有选对,乳化液走超滤还是化学破乳。钢铁冷轧、轧钢工序有专属水污染物排放标准,执行 GB 13456-2012《钢铁工业水污染物排放标准》,不套 GB 8978-1996。下面给出表 2 冷轧列限值、间接排放与车间口清单、轧钢 1.5 m³/t 基准排水量的折算判定,以及超滤与破乳气浮两条乳化液路线的参数与边界。
GB 13456-2012《钢铁工业水污染物排放标准》于 2012-10-01 实施,代替 GB 13456-1992。适用范围是烧结(球团)、炼铁、炼钢、轧钢,不包括铁矿采选、焦化、铁合金。标准 3.6 条把轧钢定义为钢坯加热热轧或钢板冷轧成成品钢材的过程,并包括在钢材表面涂镀金属或非金属的涂、镀层钢材加工过程。
执行哪张表很关键。新建企业自 2012-10-01 起执行表 2;现有企业自 2015-01-01 起执行表 2。表 1 只在 2012-10-01 至 2014-12-31 的过渡期适用于现有企业。也就是说,今天所有钢铁企业的常规限值都按表 2。表 3 是特别排放限值,适用于国土开发密度高、环境容量小、生态脆弱需特别保护地区的企业,地域范围与实施时间由国务院生态环境主管部门或省级人民政府规定。
表 2 的污染物监控位置是企业废水总排放口,单位 mg/L(pH 除外)。轧钢-冷轧列的限值如下。
1、pH:6~9
2、悬浮物 SS:≤30
3、化学需氧量 COD:≤70
4、氨氮:≤5
5、总氮:≤15
6、总磷:≤0.5
7、石油类:≤3
8、总氰化物:≤0.5
9、氟化物:≤10
10、总铁:≤10,注 a 明确仅当排放废水 pH<7>
11、总锌:≤2.0
12、总铜:≤0.5
冷轧与热轧在表 2 里是分列的,多数指标相同,差异在 COD:冷轧 ≤70,热轧 ≤50。把冷轧的 COD 记成 50,是二手资料里最常见的错法。另需分清表 3 特别排放限值——轧钢 COD ≤30、SS ≤20、石油类 ≤1、总铁 ≤2.0、总铜 ≤0.3;表 1 是过渡值,不再引用。
废水排入城镇污水处理设施时执行间接排放限值,标准只对部分指标给出数值。
1、化学需氧量 COD:≤200
2、悬浮物 SS:≤100
3、石油类:≤10
4、氟化物:≤20
5、总锌:≤4.0
纳管不等于各项都放松。第一类污染物在车间或生产设施排放口,仍按标准规定的位置和限值考核。
以下指标不在企业总排口测,而在车间或生产设施废水排放口考核,单位 mg/L。
1、总砷:≤0.5
2、六价铬:≤0.5
3、总铬:≤1.5
4、总铅:≤1.0
5、总镍:≤1.0
6、总镉:≤0.1
7、总汞:≤0.05
冷轧乳化液废水的达标判定,跟其他行业最大的框架差异在基准排水量。表 2 给的单位产品基准排水量按工序分列,单位 m³/t。
1、钢铁联合企业:1.8(按粗钢计)
2、烧结/球团:0.05
3、炼铁/炼钢:0.1
4、轧钢:1.5
5、表 3(特别排放限值)轧钢:1.1
第 4.5 条是这套标准的判定核心:单位产品实际排水量超过基准排水量时,须按公式(1)折算成基准水量排放浓度,再拿折算后的浓度判定是否达标,不能直接用实测浓度去比限值。产量与排水量的统计周期为一个工作日。同一厂内多工序混合处理时,执行最严的浓度限值,并同样按基准排水量折算。
2020 年 12 月发布的修改单,在表 2、表 3 里新增了总铊 ≤0.05 mg/L(仅有烧结/球团工序的钢铁非联合企业 ≤0.006),监控位置是车间或生产设施废水排放口。修改单注 d 明确,这个位置指脱硫废水处理设施排放口;没有处理设施时,指脱硫废水循环水池出水口。
换句话说,总铊管的是烧结脱硫废水。在标准表格里,冷轧列和热轧列的这一行都是"—",不适用。把总铊写进冷轧乳化液的限值清单,是最常见的串台处。修改单另新增了污水排放口规范化要求,总铊的自行监测频次至少半年一次。
冷轧废水不是一种水,分质收集是后续所有工序的前提。
1、浓碱及乳化液废水:乳化液浓度高,含表面活性剂与铁粉
2、稀碱含油废水:含油量较低,可并入生化系统
3、酸性废水:来自酸洗工序,先经中和
4、含铬等重金属废水:独立管道收集,在车间口取样
5、光整与湿平整废水:含铁粉与油,走超滤加生化
乳化液废水的水质特征:含油 500–2,000 mg/L(高浓系统 1,000–5,000)、COD 5,000–20,000 mg/L(高浓 10,000–40,000)、油滴粒径 ≤20 μm、pH 6–8,乳化程度高、可生化性差。综合冷轧废水 COD 1,000–3,000、总氮 40–60、总铁 10–100、盐分 2,000–10,000 mg/L。
官方《钢铁行业轧钢工艺污染防治最佳可行技术指南(试行)》给出的路线是按股对应:浓碱及乳化液废水走超滤加生化加混凝沉淀;稀碱含油废水走生化加混凝沉淀;光整与湿平整废水走超滤加生化加混凝沉淀;含铬废水走化学还原沉淀加混凝沉淀;酸性废水走中和加混凝沉淀。
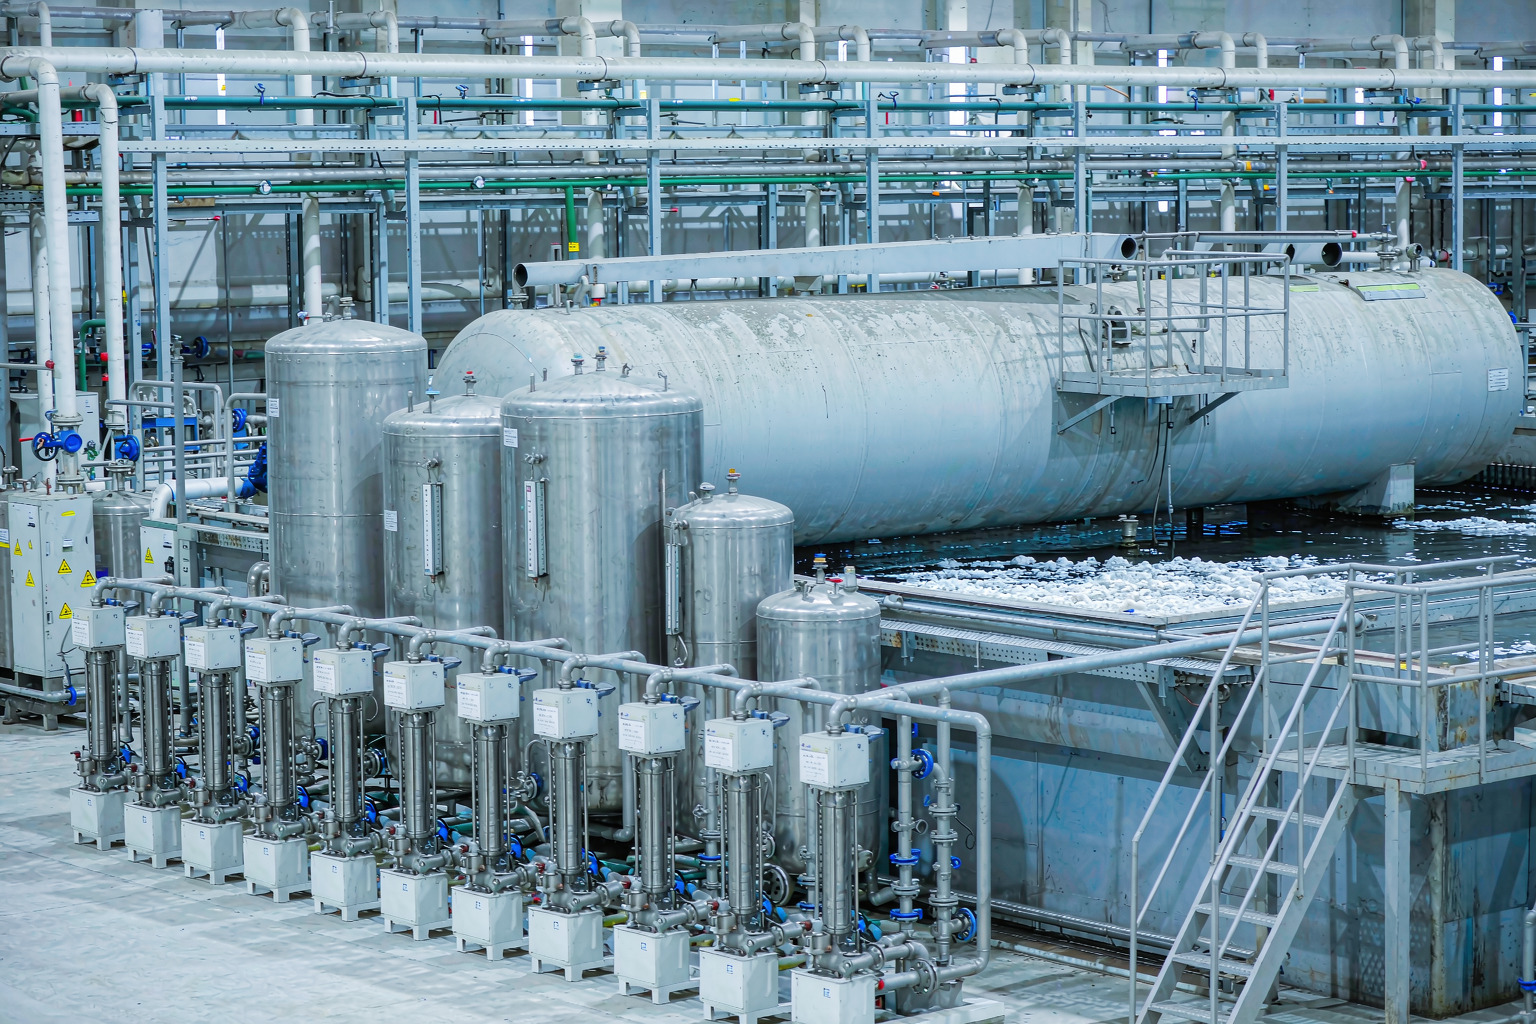
超滤路线适合希望回收废油、乳化液浓度高的系统。
1、调节池:加温约 65℃,配刮油机回收上层浮油
2、纸带(磁)过滤机:去除 >5 μm 的金属与非金属颗粒,保护膜组件
3、超滤错流:操作压力 0.1–0.5 MPa,工程常用 0.35 MPa
4、渗透水:含油 8–10 mg/L
5、膜浓缩液:送油水分离槽加温提浓,废油浓度可到 90% 以上
选膜时的差异值得对比:有机膜截留率 >99.8%、通量<50 l="">99.9%、通量约 100 L/(m²·h)、寿命 3–10 年、pH 0–14、耐温 300℃,清洗周期 3–5 天。
超滤这条路有两个边界。第一,超滤只截油与悬浮物,不去除溶解性 COD,渗透水含油虽低到 8–10 mg/L,仍须并入生化系统或单独氧化降解,否则总排口 COD 不达标。第二,含油浓度越高渗透率越低(经验式 J=K·ln(C′/C)),含油超过 50% 时渗透率大幅下降,故常设二级或多级。我们在冷轧项目里遇到的返工,多半就是把超滤当成 COD 的解决手段。
破乳气浮路线适合水质波动大、以达标排放为主的系统,流程更短、运行费更低。
1、调节池加温:与超滤路线共用前端
2、加酸破乳:pH 控制在 2–4
3、中和混凝:回调 pH 后投混凝絮凝剂
4、气浮:分离浮油与油泥
5、并入稀碱含油废水系统:做后续生化
有一个可以引用的真实优化案例:某钢厂 20 m³/h 冷轧乳化液系统,原工艺是调节池加温、破乳、气浮加不锈钢超滤。因为破乳时间短、气浮效果差、油水分离不彻底,超滤每运行 24 h 就须化学清洗,清洗又要 24 h 以上,系统基本无法连续运行。改造为调节池加温、加酸破乳、中和混凝加气浮后,破乳与气浮效果改善,出水满足并入稀碱含油废水系统的要求,取消了超滤,省下膜的维护、更换与运行费用。
这条案例说明:破乳加气浮做到位后,超滤并非必需。把"破乳加气浮加超滤"当成固定组合写死,是把工艺链做窄了。反过来,破乳气浮没把含油量降下来就上超滤或 MBR,膜会被油污堵死、通量骤降,这是膜污染的硬边界。
废乳化液本身是危险废物,不能稀释后排入废水系统。
1、废乳化液:HW09 油/水、烃/水混合物或乳化液,冷轧、冷拔、拉丝等工艺过程产生的代码为 900-007-09
2、切削液边界:使用切削油或切削液进行机械加工产生的才是 900-006-09,两者代码不同,容易混用
3、浮油:去除热轧、冷轧浊环水表面浮油产生的,属 HW08 废矿物油与含矿物油废物
4、油泥:冷轧乳化液净化除杂工序及废乳化液处理工序形成的,属 HW08
5、废酸:热轧、冷轧、冷拔酸洗的混酸、盐酸或硫酸,属 HW34 废酸
6、暂存要求:执行 GB 18597-2023,最终以当地生态环境主管部门认定为准
冷轧废水走生物处理这条路,工程上早有先例。宝钢 2000 年首次把生物处理用于冷轧废水,实现了废水的全部回收再利用;其冷轧废水生化与物化耦合强化处理技术应用后,外排 COD 低于 25 mg/L、总氮低于 8 mg/L。中冶南方的"生化综合处理加膜法分盐加蒸发结晶"冷轧废水零排放与资源化路线,实现了近全量回用并回收盐。
这些参照的价值在于说明工艺方向,不提供可照搬的参数。项目的水量、水质与厂区条件不同,工艺组合与关键参数要通过小试确定。我们在钢铁冷轧项目的方案阶段,通常先用一股水的小试把破乳效果和超滤渗透水的 COD 走通,再定工艺链。
宏森环保针对钢铁冷轧乳化液废水的特点,采用"水质诊断—小试验证—工艺设计—设备制造—现场调试—运行优化"的项目流程。根据不同项目的水量、水质、厂区条件和排放要求,组合分质收集、调节加温、化学破乳、气浮除油、超滤与生化处理及深度处理单元。
在方案设计阶段,重点解决三个问题:第一,找到浓碱及乳化液废水、稀碱含油废水、含铬废水等各股水的来源,把分质管网做对;第二,确定破乳药剂、pH、加温温度与反应时间等关键参数,并通过小试验证;第三,把处理效果落实到自动控制、设备选型和日常运维上,而不是停留在纸面工艺图。
对于水量波动较大、乳化程度高的钢铁冷轧乳化液废水项目,宏森环保会重点关注分质分流、破乳与气浮效果、膜污染控制、污泥与危废分类和在线监控,帮助客户降低出水波动和长期运行风险。最终处理目标、出水指标和运行成本,应以现场检测、试验验证及项目合同约定为准。
问:钢铁冷轧、轧钢废水执行哪个标准? 答:执行 GB 13456-2012《钢铁工业水污染物排放标准》,2012-10-01 实施,新建与现有企业今天的常规限值都按表 2,不再执行 GB 8978-1996。
问:为什么冷轧 COD 是 70 不是 50? 答:表 2 里冷轧与热轧分列,冷轧 COD ≤70、热轧 ≤50;表 3 特别排放限值轧钢才 ≤30。把热轧或特别限值的数值当冷轧常规限值,是常见错法。
问:单位产品基准排水量怎么用? 答:表 2 轧钢为 1.5 m³/t。实际排水量超过基准时,要按第 4.5 条的公式折算成基准水量排放浓度,再判定是否达标,统计周期为一个工作日。
问:总铊要纳入冷轧废水考核吗? 答:不需要。修改单新增的总铊 ≤0.05 mg/L 是烧结脱硫废水的指标,监控位置指脱硫废水处理设施排放口;冷轧、热轧列均为"—",不适用。
问:超滤处理乳化液后 COD 能达标吗? 答:不能只靠超滤。超滤只截油与悬浮物,不去除溶解性 COD,渗透水含油虽可降到 8–10 mg/L,仍须并入生化系统或单独氧化降解。
问:废乳化液算什么废物? 答:属 HW09。冷轧、冷拔、拉丝等工艺过程产生的代码为 900-007-09,机械加工切削才用 900-006-09。不得稀释后排入废水系统,最终以当地生态环境主管部门认定为准。
宏森环保专注工业废水处理设备与工程,服务覆盖钢铁冷轧、电镀、线路板、化工、制药等行业,在深圳提供从水质诊断、工艺设计到设备制造与运行维护的成套方案。


